


Assemblage de carte PCB CMS standard ISO 16949
Spécifications techniques, applications et capacités de service
1. Introduction-l'assemblage de circuits imprimés CMS ISO16949
ISO 16949 est une norme internationale de gestion de la qualité exclusivement développée pour l'industrie automobile. Il intègre les principes fondamentaux de la norme ISO 9001 tout en intégrant des exigences supplémentaires spécifiques au secteur, telles que la gestion de la chaîne d'approvisionnement, la prévention des risques liés aux processus et la traçabilité des produits. Pour l'assemblage de circuits imprimés à technologie de montage en surface (SMT), la conformité à la norme ISO 16949 signifie que l'ensemble du processus de production doit être adapté pour répondre aux exigences de haute fiabilité, de longue durée de vie et de conditions de fonctionnement difficiles de l'électronique automobile. Chaque étape-de la sélection des matières premières et du contrôle de la précision du placement jusqu'aux tests et à la vérification du produit fini-doit respecter les-normes de l'industrie les plus élevées.
Les assemblages PCB CMS fabriqués conformément à la norme ISO 16949 peuvent maintenir un fonctionnement stable dans des environnements automobiles extrêmes. Il s'agit notamment des systèmes de contrôle du véhicule (qui résistent aux vibrations continues et aux fluctuations de tension), des -systèmes d'infodivertissement embarqués (nécessitant une stabilité de transmission de données à long-terme) et des systèmes avancés d'aide à la conduite (ADAS, qui exigent une précision de traitement du signal ultra-élevée). À ce titre, ils fournissent un support matériel essentiel pour la sécurité et les performances automobiles.
2. Spécifications
ISO16949 CMS
2.1 Conformité aux normes
L'ensemble du processus d'assemblage de circuits imprimés CMS ISO16949 est conforme au système de certification ISO 16949, couvrant les audits de qualification des fournisseurs (exigeant des documents de certification conformes à la norme IATF 16949-), la surveillance des paramètres du processus de production (par exemple, l'enregistrement en temps réel et la traçabilité des profils de température du four de refusion) et l'archivage de la qualité du produit fini (les données de qualité pour chaque lot doivent être conservées pendant au moins 10 ans). Cela garantit un alignement complet avec les exigences de l'industrie automobile en matière de cohérence et de traçabilité des produits.
2.2 Types de composants
Prend en charge le montage de tous les types de composants électroniques, y compris les composants passifs conventionnels (résistances, condensateurs, inductances avec une précision de ± 1 % ou plus) et les composants actifs (puces IC, sources de lumière LED, capteurs). Il s'adapte également spécifiquement aux composants dédiés de qualité automobile, tels que les microcontrôleurs automobiles résistants aux températures élevées (plage de température de fonctionnement : -40 degrés à 150 degrés), les capteurs de qualité automobile (avec résistance aux interférences électromagnétiques) et les connecteurs à haute fiabilité (avec une durée de vie du cycle d'accouplement supérieure ou égale à 1 000 fois). Tous les composants doivent fournir des rapports de certification complets de la série AEC-Q.
2.3 Processus de soudage
Utilise une technologie de soudure sans plomb-(conforme à RoHS 2.0 et aux exigences environnementales révisées ultérieures). Le processus courant est le brasage par refusion sans plomb (généralement utilisant une soudure SAC305 avec un point de fusion de 217 degrés), tandis que le brasage à la vague sans plomb - est utilisé pour des joints de soudure spéciaux spécifiques. Pendant le processus de soudage, les profils de température du four de refusion doivent être optimisés (profils de chauffage/trempage/refroidissement en 8 -10 étapes personnalisés pour différents types de composants), garantissant un taux de vide des joints de soudure inférieur ou égal à 5 % (inférieur ou égal à 3 % pour les composants de précision tels que les BGA) pour répondre aux exigences de fiabilité des joints de soudure à long terme de l'électronique automobile.
2.4 Tolérance d'assemblage
S'appuie sur des équipements CMS de haute-précision (par exemple, les machines de placement de la série Fuji NX ou de la série Yamaha YSM) pour atteindre une précision de placement au niveau du micron-. L'écart de positionnement central des composants est contrôlé à ± 0,05 mm et l'écart d'alignement des broches est inférieur ou égal à 0,03 mm. Pour les composants à pas fin- (par exemple, les boîtiers 01005, les QFP avec un pas de broche inférieur ou égal à 0,4 mm), un étalonnage supplémentaire de la vision industrielle est nécessaire pour garantir un rendement de placement supérieur ou égal à 99,95 %.
2.5 Tests
Met en œuvre un-système complet de test de processus :
Après-placement : inspection optique 100 % automatisée (AOI) avec une résolution supérieure ou égale à 5 μm, capable d'identifier plus de 20 types de défauts (par exemple, composants manquants, désalignement, joints de soudure à froid).
Après-soudure : inspection aux rayons X-(pour les joints de soudure du côté inférieur-des BGA, CSP, etc.) pour détecter les vides internes et les ponts à travers les composants.
Vérification fonctionnelle : tests de circuits (ICT) couvrant plus de 98 % des nœuds de circuits pour détecter les circuits ouverts, les courts-circuits et les écarts des paramètres des composants.
Vérification de l'échantillonnage : 0,5 % à 1 % des échantillons par lot sont soumis à des tests environnementaux (par exemple, cycles de température, tests de vibrations).
2.6 Tolérance de température
Les produits finis peuvent fonctionner de manière stable dans des plages de températures extrêmes. La plage de température de fonctionnement standard est de -40 degrés à 125 degrés, tandis que les produits personnalisés (par exemple, les PCB pour les compartiments moteurs) peuvent résister aux fluctuations de température de -55 degrés à 150 degrés. Après des tests de cycles de température (en alternance entre -40 degrés et 125 degrés, 30 minutes par cycle, 1 000 cycles au total), la dégradation des performances du circuit est inférieure ou égale à 5 %.
2.7 Matériel
Le substrat d'assemblage de circuits imprimés CMS ISO16949 utilise un matériau FR4 à température de transition vitreuse (Tg) élevée, avec une valeur Tg standard supérieure ou égale à 170 degrés et une version haute -fiabilité Tg supérieure ou égale à 200 degrés. L'épaisseur du substrat varie selon le scénario d'application (0,8 mm, 1,0 mm, 1,6 mm, etc.) et l'épaisseur de la feuille de cuivre est supérieure ou égale à 1 oz (pour garantir la capacité de transport de courant-et les performances de dissipation thermique). Les finitions de surface incluent l'or par immersion (haute résistance à la corrosion, adapté aux signaux à haute fréquence{{13}), le nivellement par soudure à l'air chaud (HASL, rentable-) ou le conservateur de soudabilité organique (OSP, respectueux de l'environnement et adapté au brasage à pas fin-)-répondant tous aux exigences de service à long-terme de l'industrie automobile.
3. Fonctions et applications
Les assemblages de circuits imprimés CMS certifiés ISO 16949 sont largement utilisés dans l'industrie électronique automobile, avec des applications et fonctions clés comme suit :
3.1 Unités de commande du moteur (ECU)
En tant que "cerveau" du moteur, le PCB SMT des calculateurs permet-un traitement des données en temps réel et un contrôle précis. Il collecte les signaux de plus de 20 capteurs (par exemple, position du papillon, pression de carburant, température de l'air d'admission) et calcule le volume d'injection de carburant et le calage d'allumage optimaux en quelques millisecondes. Il surveille également les indicateurs d'émissions d'échappement (par exemple, les concentrations de NOx, de CO) pour équilibrer la puissance du moteur et la conformité environnementale. De plus, le PCB doit résister à des températures élevées (plus de 100 degrés) et aux vibrations continues dans le compartiment moteur.
3.2 Systèmes d'infodivertissement
Servant de matériel de base pour le divertissement, la navigation et la connectivité à bord du véhicule, le PCB SMT intègre des circuits multi--modules :
Puces de décodage multimédia (prenant en charge la lecture vidéo 4K).
Modules de positionnement GPS (précision de positionnement inférieure ou égale à 10m).
Modules de communication Bluetooth/Wi-Fi (prenant en charge les connexions simultanées de plusieurs-appareils).
Circuits de commande à écran tactile.
La conception du PCB optimise l'intégrité du signal pour éviter les interférences électromagnétiques (EMI) entre les modules, garantissant ainsi l'absence de retards dans la navigation vocale, la lecture de musique ou les opérations tactiles. Il répond également aux exigences de faible-alimentation des-environnements embarqués dans les véhicules (courant de veille inférieur ou égal à 10 mA).
3.3 Systèmes de sécurité
Les PCB SMT sont essentiels à la sécurité des véhicules, avec des applications dans les contrôleurs d'airbags, les systèmes de freinage antiblocage (ABS) et les systèmes de contrôle électronique de stabilité (ESC) :
Contrôleurs d'airbags : le PCB contrôle avec précision le moment du déploiement et la force des airbags à différentes positions dans un délai inférieur ou égal à 50 ms après une collision pour éviter un faux déploiement ou des retards.
Systèmes ABS/ESC : en collectant les signaux des capteurs de vitesse de roue, le PCB calcule le taux de patinage des roues en temps réel et ajuste rapidement la pression de freinage pour éviter le blocage des roues-ou le dérapage du véhicule, garantissant ainsi un délai nul dans la transmission du signal de freinage.
3.4 Systèmes avancés d'aide à la conduite (ADAS)
En tant que base matérielle de base de la technologie de conduite autonome, les circuits imprimés CMS prennent en charge le -traitement des signaux des capteurs et les calculs décisionnels-de haute précision :
{0}Aide au maintien de voie : traite les signaux de marquage routier collectés par les caméras ou le LiDAR pour calculer la distance de sortie de voie du véhicule et les ajustements du système de direction.
Régulateur de vitesse adaptatif : reçoit les signaux de distance et de vitesse des véhicules qui vous précèdent à partir d'un radar à ondes millimétriques -pour ajuster automatiquement la vitesse du véhicule et maintenir une distance de sécurité sûre.
Avertissement de collision : intègre des données multi-capteurs (caméra + radar) pour émettre des avertissements 1 à 2 secondes avant des collisions potentielles, ou même déclencher un freinage d'urgence.
Ces PCB nécessitent une précision de traitement du signal ultra-élevée (délai de signal inférieur ou égal à 1 ms) et une résistance EMI (pour éviter les interférences provenant du-radar embarqué, des communications sans fil, etc.).
3.5 Systèmes d'éclairage
Les PCB CMS assurent un fonctionnement stable pour l'éclairage LED-des véhicules, permettant une conversion d'énergie efficace et un contrôle intelligent :
Phares : pilotez les sources lumineuses LED pour activer la commutation automatique des feux de route-croisement et la gradation adaptative (ajustage de la portée lumineuse en fonction des conditions routières). Le PCB prend en charge la technologie de gradation PWM (précision de gradation supérieure ou égale à 1 %) et maintient un courant de commande stable dans la plage de température de -40 degrés à 85 degrés.
Feux arrière/clignotants : implémentez des effets dynamiques tels que des clignotants séquentiels et un freinage à haute luminosité-. Le PCB intègre des circuits de commande de LED multi-canaux tout en répondant aux exigences de l'électronique automobile en matière de faible consommation d'énergie (courant de repos inférieur ou égal à 5 mA) et de longue durée de vie (durée de fonctionnement supérieure ou égale à 50 000 heures).
4. Détails
4.1 Contrôle du processus de production
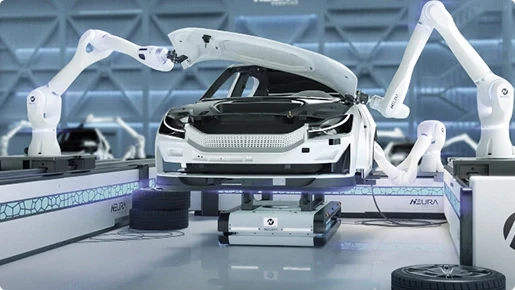
Conformément à l'approche du processus d'assemblage de PCB SMT ISO16949, un système de gestion complet pour « les personnes, les machines, les matériaux, les méthodes, l'environnement et les mesures » est établi :
Personnel : tous les opérateurs doivent suivre une formation standard et une certification de compétences IATF 16949 (par exemple, les opérateurs SMT doivent maîtriser l'étalonnage des paramètres de placement et l'identification des défauts).
Équipement : Les lignes de production SMT (machines de placement, fours de refusion, équipements de test AOI) nécessitent une maintenance préventive régulière (cycle de maintenance inférieur ou égal à 1 mois), et les équipements clés doivent conserver des dossiers de maintenance et des rapports d'étalonnage de précision.
Environnement : les ateliers de production doivent contrôler la température et l'humidité (22 ± 2 degrés, 45 % ± 5 % d'humidité) et répondre aux normes de protection électrostatique ANSI/ESD S20.20 (mise à la terre des sols, des établis et du personnel ; tension électrostatique inférieure ou égale à 100 V).
Traçabilité : chaque PCB se voit attribuer un code de traçabilité unique (par exemple, un code QR), permettant d'interroger l'intégralité des informations sur le processus (lot de matières premières, temps de production, opérateur, données de test) via le système, avec une traçabilité précise jusqu'aux produits individuels.
4.2 Critères de sélection des matériaux
Toutes les matières premières doivent répondre aux exigences strictes de l’industrie automobile, avec des normes spécifiques comme suit :
Substrats : doivent être conformes aux normes IPC-4101 et des rapports de tests tiers pour les paramètres (valeur Tg, conductivité thermique, constante diélectrique) doivent être fournis.
Composants : doivent passer la certification AEC-Q Series (par exemple, AEC-Q100 pour les circuits intégrés, AEC-Q200 pour les composants passifs). Les fournisseurs doivent être inclus dans la liste des fournisseurs qualifiés (QSL) et se soumettre régulièrement à des audits de seconde partie-.
Soudure : la soudure-sans plomb doit être conforme aux normes J-STD-006. Le stockage et l'utilisation de la pâte à souder nécessitent un contrôle strict de la température et de l'humidité (température de réfrigération : 2 à 10 degrés, temps de récupération de la température supérieur ou égal à 4 heures) pour éviter la dégradation des performances de la soudure.
4.3 Prévention et contrôle des défauts
Basé sur le concept de prévention des risques ISO 16949, un système-de "Prévention-Détection-Amélioration" en boucle fermée est mis en place :
Prévention : les risques potentiels de production (par exemple, désalignement des composants, vides dans les joints de soudure) sont identifiés grâce à l'analyse des modes de défaillance et de leurs effets (FMEA), et des mesures préventives (par exemple, optimisation des paramètres de placement, ajustement des profils de refusion) sont développées à l'avance.
Détection : en plus des tests automatisés complets-du processus, des points de contrôle qualité sont définis (par exemple, inspection du premier-article après le placement, examen de l'échantillonnage après le soudage) pour garantir une détection et une gestion précoces des défauts.
Amélioration : Pour les défauts identifiés lors des tests (par exemple, 0,1 % de joints de soudure à froid dans un lot), une analyse des causes profondes (méthode 5Pourquoi) est lancée. Des actions correctives et préventives (par exemple, ajustement de la pression d'impression de la pâte à souder) sont développées et l'efficacité des améliorations est vérifiée pour éviter la répétition de problèmes similaires.
5. Qualifications
titre modulaire
Lorem ipsum dolor sit amet consectetur adipisicing elit
5.1 Exigences de certification
Les fabricants doivent détenir une certification système ISO 16949 (IATF 16949) complète, la portée de la certification couvrant l'ensemble du processus d'assemblage des PCB SMT (de la conception et de la production aux tests). De plus, les processus de production clés (par exemple, le soudage, les tests) doivent être conformes aux normes spécifiques au secteur :
Les processus de soudage doivent répondre à l'IPC-A-610 Classe 3 (l'exigence de fiabilité la plus élevée pour les produits automobiles).
Les méthodes de test doivent être conformes aux normes de cohérence de soudure IPC-J-STD-001.
5.2 Qualification des fournisseurs
Les fournisseurs en amont sont soumis à des audits de qualification stricts, couvrant :
Certification : les fournisseurs doivent détenir des certifications telles que IATF 16949 et ISO 9001.
Capacité de qualité : fourniture de données de qualité pour les 6 derniers mois (par exemple, taux de réussite des lots, taux de défauts), avec des exigences pour un taux de réussite des lots supérieur ou égal à 99,5 % et un taux de défauts inférieur ou égal à 100 ppm pour les composants clés (par exemple, les circuits intégrés de qualité automobile).
Capacité de livraison : évaluation de la stabilité de la production du fournisseur et du-taux de livraison à temps (exigence : supérieur ou égal à 98 %) pour garantir l'absence de perturbations de la chaîne d'approvisionnement.
Amélioration continue : les fournisseurs doivent établir un mécanisme interne d'amélioration de la qualité et soumettre des rapports de qualité mensuels et des plans d'amélioration.
5.3 Tests de qualification du produit
Les produits finis doivent passer plusieurs séries de tests rigoureux avant leur lancement sur le marché, avec des éléments de test de base comprenant :
Tests de performances électriques : test de continuité du circuit PCB, de résistance d'isolation (supérieure ou égale à 100 MΩ) et de résistance à la tension (supérieure ou égale à 500 V AC, aucune panne pendant 1 minute).
Tests de fiabilité environnementale : tests de cycles de température (-40 degrés à 125 degrés, 1 000 cycles), tests de chaleur humide (40 degrés, 95 % d'humidité, 1 000 heures) et tests de vibrations (10-2 000 Hz, accélération de 20 G, 2 heures par axe X/Y/Z). Après les tests, les produits ne doivent présenter aucun dommage mécanique et des performances électriques normales.
Tests de durée de vie : simulation d'une utilisation à long-terme d'un véhicule- (par exemple, fonctionnement continu à 85 degrés pendant 10 000 heures). Après les tests, la dégradation des paramètres clés (par exemple, le taux de transmission du signal, le courant de commande) est inférieure ou égale à 10 %.
Tests de conformité : tests environnementaux RoHS (restreignant plus de 10 substances dangereuses telles que le plomb et le cadmium) et tests de compatibilité électromagnétique CEM (conformes aux normes CEM de l'électronique automobile CISPR 25).
6. FAQ
6.1 Qu'est-ce qui différencie l'assemblage de circuits imprimés CMS ISO 16949 de l'assemblage de circuits imprimés standard ?
Par rapport à l'assemblage de circuits imprimés standard, l'assemblage de circuits imprimés SMT conforme à la norme ISO 16949 diffère sur trois aspects principaux :
Contrôle qualité plus strict : se concentre non seulement sur la qualification du produit fini, mais également sur la traçabilité-complète des processus (en enregistrant chaque étape, des matières premières aux produits finis), sur la prévention des risques liés aux processus (identification des problèmes potentiels à l'avance via FMEA) et sur le respect des exigences élevées de l'industrie automobile en matière de cohérence des produits (écart des paramètres de lot-à-inférieur ou égal à 2 %).
Adaptabilité environnementale plus forte : conception optimisée pour les conditions automobiles extrêmes (température élevée, vibrations, EMI), telles que l'utilisation de substrats à haute -Tg, l'amélioration de la fiabilité des joints de soudure et l'ajout de couches de blindage électromagnétique. Cela garantit un fonctionnement stable à long terme-dans des températures allant de -40 degrés à 125 degrés et dans des environnements de vibrations continues.
Tests et vérifications plus complets : en plus des tests AOI et TIC standards, une vérification spécifique au secteur automobile-(tests de fiabilité environnementale, test de durée de vie de 10 000-heures, tests CEM) est requise pour garantir la conformité aux exigences d'utilisation à long terme-dans le véhicule.
6.2 Cet assemblage de circuits imprimés fabriqué par BQC est-il adapté aux environnements à fortes-vibrations ?
Oui, les assemblages de circuits imprimés CMS ISO 16949 de BQC sont spécialement conçus pour les environnements à fortes-vibrations et offrent une excellente résistance aux vibrations :
Conception : des structures mécaniques améliorées (par exemple, bords de substrat épaissis, disposition optimisée des composants pour éviter le centre-de-gravité 偏移) et des composants résistants aux vibrations-(par exemple, connecteurs verrouillés, CI à haute-vibration-résistante) sont utilisés.
Processus : La morphologie du joint de soudure est optimisée lors du brasage (augmentation du volume du joint de soudure, contrôle du taux de vide inférieur ou égal à 3 %). Pour les composants clés (par exemple, BGA, capteurs), la technologie de sous-remplissage est également utilisée pour améliorer la force de liaison entre les joints de soudure et le substrat.
Vérification : les échantillons de chaque lot sont soumis à des tests de vibration rigoureux (conformes à la norme CEI 60068-2-6, plage de fréquences 10-2 000 Hz, accélération 20G, 2 heures par axe X/Y/Z). Après les tests, aucun détachement de composant ni fissuration des joints de soudure ne se produit, et les performances électriques restent tout à fait normales, répondant aux exigences de vibrations continues des applications automobiles (par exemple, compartiment moteur, scénarios de montage sur châssis).
6.3 Quelles méthodes de test sont appliquées pour garantir la qualité ?
Pour garantir la qualité des produits, BQC met en œuvre un système de test « processus complet-à plusieurs-niveaux », avec des méthodes de test de base comprenant :
Étape de placement : 100 % AOI avec une caméra haute-résolution (supérieure ou égale à 5 μm) pour identifier les défauts d'apparence (composants manquants, désalignement, inversion de polarité, joints de soudure à froid) avec un taux de couverture de détection de 99,9 %.
Étape de soudure : inspection aux rayons X-(pour les joints de soudure du côté inférieur-des BGA, CSP) pour détecter les défauts cachés (vides internes, pontages, joints de soudure à froid) à travers les composants. Des tests de résistance des joints de soudure sont également effectués sur des échantillons (à l'aide d'un testeur de traction pour mesurer la force de pelage du joint de soudure, conforme aux normes IPC-TM-650).
Étape fonctionnelle : les TIC couvrent plus de 98 % des nœuds de circuits pour détecter les circuits ouverts, les courts-circuits et les écarts des paramètres des composants. De plus, 1 % des échantillons par lot sont soumis à des tests fonctionnels (simulant les conditions réelles du véhicule pour vérifier la fonctionnalité du PCB, par exemple, le traitement du signal de l'ECU, la transmission des données du capteur ADAS).
Étape de fiabilité : tous les produits sont soumis à des tests environnementaux (cycles de température, chaleur humide, vibrations). Les produits haut de gamme sont également soumis à des tests au brouillard salin (pour les composants de châssis de véhicules à énergie nouvelle) et à des tests de surtension (pour les modules d'alimentation embarqués dans les véhicules) afin de garantir une longue durée de vie.
étiquette à chaud: Assemblage de circuits imprimés ISO16949 SMT, Chine, fabricants, usine, personnalisé, Gestion de la batterie dans l'assemblage de PCB, Ensemble PCB économe en énergie, Assemblage de PCB respectueux de l'environnement, Ensemble PCB vert, Ensemble PCB standard IPC, Propriétés mécaniques de l'assemblage de PCB


